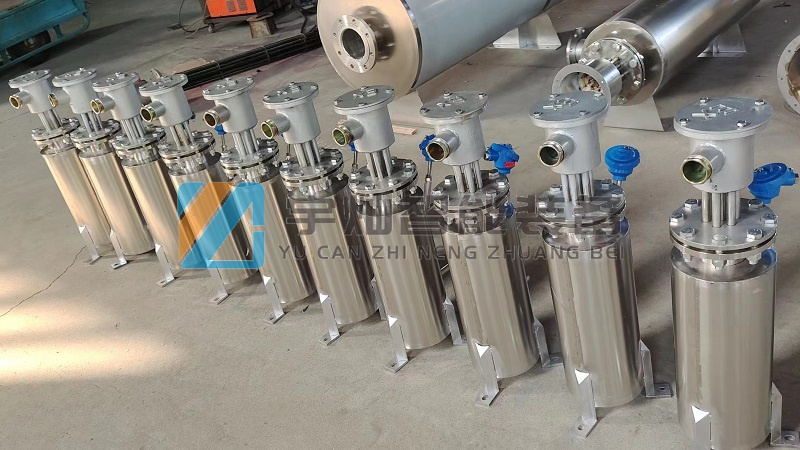
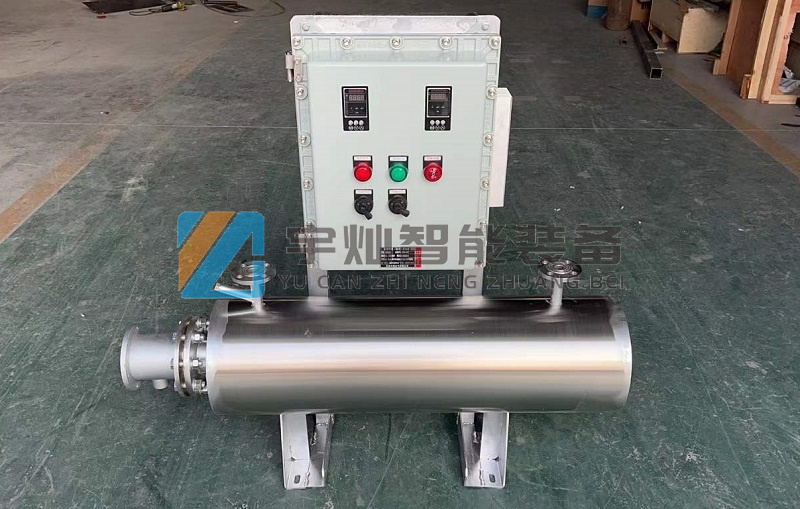
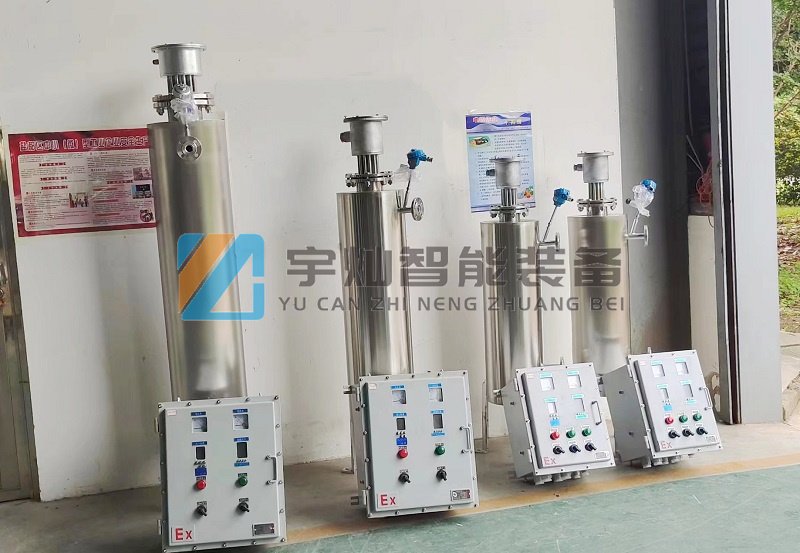
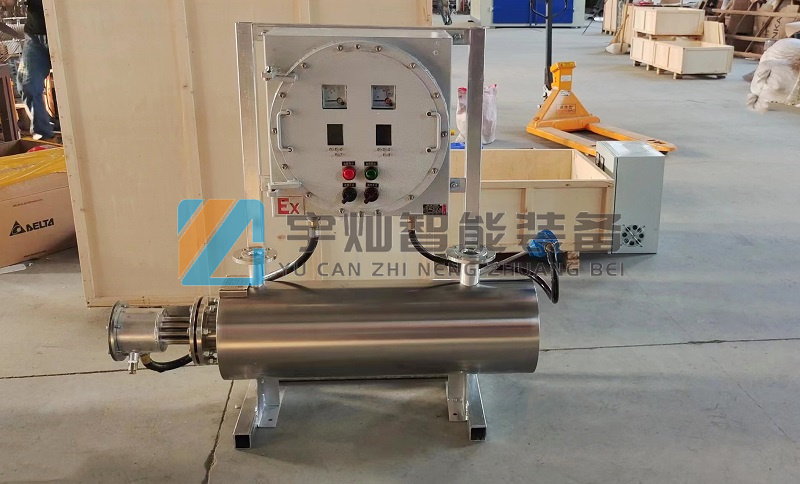
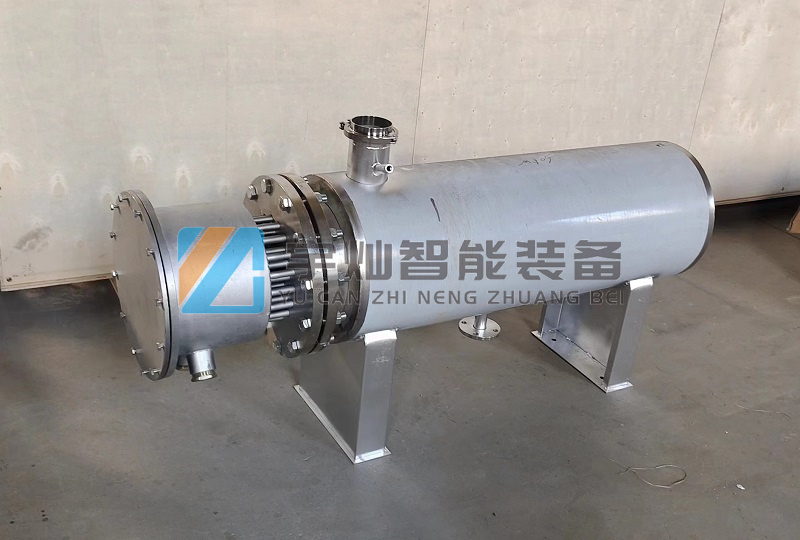
防爆管道加热器的应用场合主要有:
1、化工行业的化工物料升温加热、一定压力下一些粉末干燥、化工过程及喷射干燥。
2、碳氢化合物加热,包括石油原油、重油、燃料油、导热油、滑油、石腊等。
3、工艺用水、过热蒸汽、熔盐、氮(空)气、水煤气类等等需升温加热的流体加温。
4、由于采用先进的防爆结构,设备可广泛应用在化工、军工、石油、天然气、海上平台、船舶、矿区等需防爆场所。
江苏宇灿智能装备有限公司,专业生产制造管道加热器,空气加热器,防爆加热器,风道加热器等,公司自有防爆证书,防爆等级Ex dIICT2~T6Gb,产品广泛应用于机械、电厂、化工、科研等领域,可根据客户的使用需求,进行人性化设计,以满足不同客户的多元化使用需求。咨询热线:173-5157-2858。
管道式电加热器在安装过程中注意事项有:
一、管道式电加热器控制柜应安装在干燥通风,便于操作的地方。管道式电加热器外壳、控制柜外壳应可靠接地,管道式电加热器应立式安装,底座螺母要拧紧使其稳固。
二、管道式电加热器本体与外接管道安装时,应注意进出口方向。出口部分有测温探头。
三、加热器配2个测温元件,1个位于加热器内部,测加热元件表面温度,防止温度过高或者干烧造成加热管损坏;1个位于出气口,测出气温度,自动控温,确保精确控制温度。2个测温元件均需要接线。
四、使用前首先检查管道式电加热器电源线、测温元件输出连线是否正确,控制柜元器件、螺母是否松动损坏,如有异常及时拧紧或更换,确认无误后可通电试车。
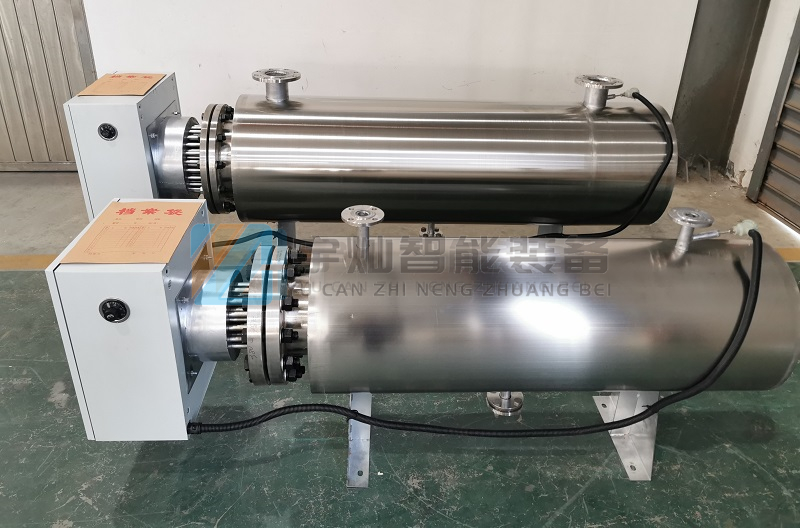
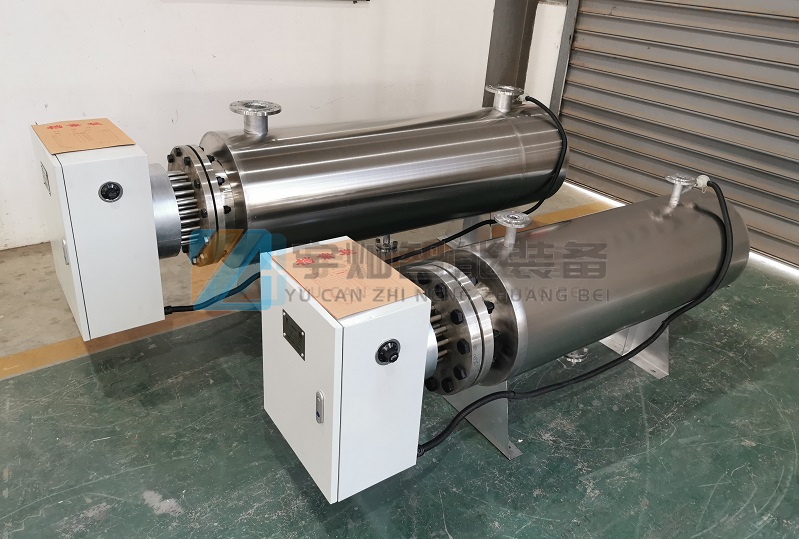
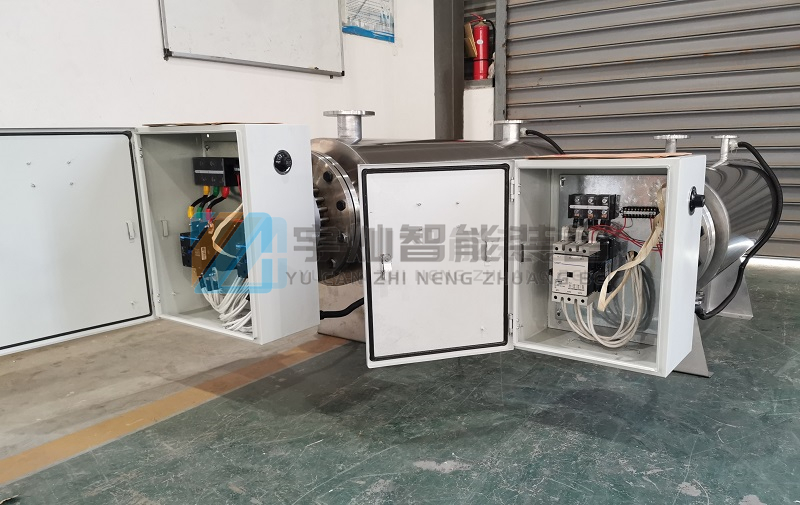
1、设计压力:1.6Mpa,最大使用压力0.9Mpa;
2、壳体、电加热元器件组合装且后需耐压试验;
3、电加热器进行电气耐高压试验在1600V电压下持续1分钟无击穿现象;
4、加热介质:纯水;
5、温度:48KW功率从5℃加热到220℃;192KW功率从5℃加热到90℃;
6、加热功率:192kw=5.33kw/支*36支;48kw=3.2kw/支*15支,另备用2支;
7、功率192KW,加热棒分成96KW+96KW两组接出,提供过线箱,加热棒法兰安装。配温度报警开关,开关感温需可靠检测加热棒温度。设置范围80-120C,输出开关量,过线端子置于过线箱内。
8、功率48KW,加热棒1组接出,提供过线箱,加热棒法兰安装,配温度报警开关,开关感温需可靠检测加热棒温度。设置范围150-250C,输出开关量,过线端子置于过线箱内。
江苏宇灿智能装备有限公司,专业定制管道加热器,空气加热器,防爆加热器,产品广泛应用于机械、电厂、化工、科研等领域,可根据客户的使用需求,进行人性化设计,以满足不同客户的多元化使用需求。咨询热线:173-5157-2858。
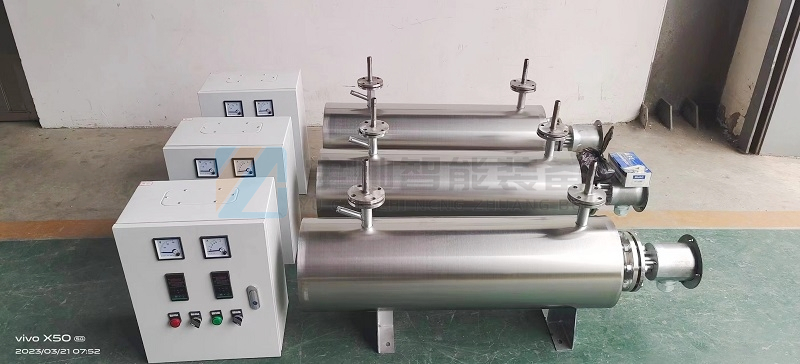
1、加热介质:气体
2、温度要求:温度不低于200℃
3、设计压力:1mpa
4、配对法兰配好φ12的气管接头
5、加热功率:1.66kw*3支=5KW
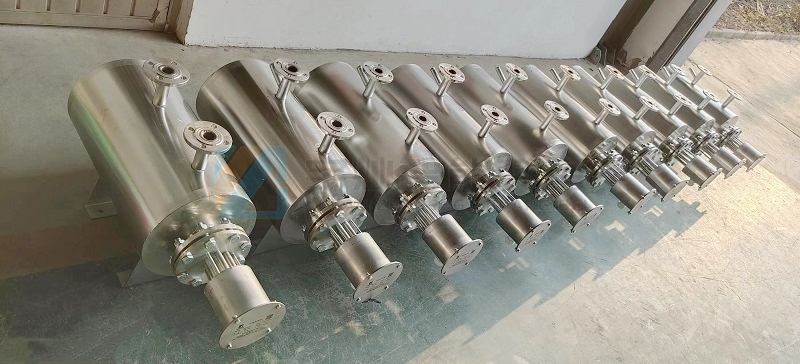
1、加热介质:氮气
2、温度要求:20℃升温至150℃
3、设计压力:0.4mpa
4、加热功率:3KW
5、材质:SUS304不锈钢
6、10台加热器,功率可调,每台独立控温
江苏宇灿智能装备有限公司,专业定制管道加热器,空气加热器,防爆加热器,产品广泛应用于机械、电厂、化工、科研等领域,可根据客户的使用需求,进行人性化设计,以满足不同客户的多元化使用需求。咨询热线:173-5157-2858。
预氧化工艺是碳纤维生产中的关键步骤。原丝经过预氧化过程由线型分子链转化为耐热的梯型结构,为以后的碳化过程起固氧固碳的作用。在此过程中发生一系列的环化、氧化和脱氢等反应,原先的σ键为主的直链结构形成大量的离域TT电子,形成生色的共扼结构。使得原丝由洁白色逐步变深:白色→淡黄色→米黄色→浅棕色→棕色→黑色。此过程中PAN发生化学反应脱去大量小分子,发生结构变化,需施加一定的牵伸力保证丝的结构不发生解取向,保证预氧丝的强度。预氧化过程中温度在200℃~300℃之间,在240℃左右时,氧含量迅速上升,发生化学反应。此过程中炉膛内温度保持均匀,并有循环空气带走反应中产生的小分子等杂质及反应热,保证预氧化能连续进行。预氧化过程反应时间较长,需80~100min,制约碳纤维生产效率。车间采用三台预氧化炉同时对丝进行预氧化,使得丝有足够的预氧化反应时间,并且能连续不断的走丝,进行流水化生产。
PAN原丝经预氧化转化为含氧8%~10%的预氧丝,然后进入碳化炉进行碳化。低温炭化炉温度在300℃~800℃之间,分为几个温度区间,逐步对预氧丝在隔绝空气的条件下进行碳化反应,形成初级的乱层石墨结构。在预氧化中,预氧丝发生热解和缩聚反应,会产生大量的废气和焦油,应通过排气口及时排出保证生产稳定。高温碳化温度在1000℃~1600℃,一般可能在1400℃左右,此过程中预氧丝发生进一步的反应,形成乱层石墨结构,并脱出一些小分子。在碳化过程中发生分子结构的转变,应给予一定的牵伸力,保证结构的取向度。
为碳纤维能更好的用于复合材料生产,需对碳纤维的表面进行处理,使其能形成更好的接触表面。使用阳极电极氧化法,用脉冲通电的方法进行表面处理,使得碳纤维表面发生刻蚀和生产含氧官能团。表面处理中通一10V左右的电压,形成25A左右的电流。采用碳酸氢铵中性电解质进行表面处理。
水洗过程用浸渍法对碳丝进行清洗,将碳丝表面的电解液等杂质清洗掉,为以后的上浆过程做准备。在水洗中水温设定在50℃左右,之后在加以100℃左右的干燥过程。
碳纤维是脆性材料,在后续的深加工过程中容易出现起毛丝等不良的现象,经过上浆过程能很好的改良碳纤维的表面性质。上浆后,碳丝的表面形成一层皮膜,使得碳丝的集束性好,耐磨性提高,深加工中的起毛现象减少,并且碳纤维的吸水性会变小,开纤扩幅容易。稳定性更好,并能改善复合材料中的接触面性质,提高材料的强度。上浆过程采用浸渍的方法,使每根碳纤维的单丝上附着一层上浆剂,干燥后在碳丝上形成一层薄薄的皮层,完成上浆。过程中要使得碳纤维表面附着的上浆剂均匀,没有死区和富集区,保证上浆均匀。上浆后,经过干燥(180℃左右),收丝即可得到成品的碳纤维。
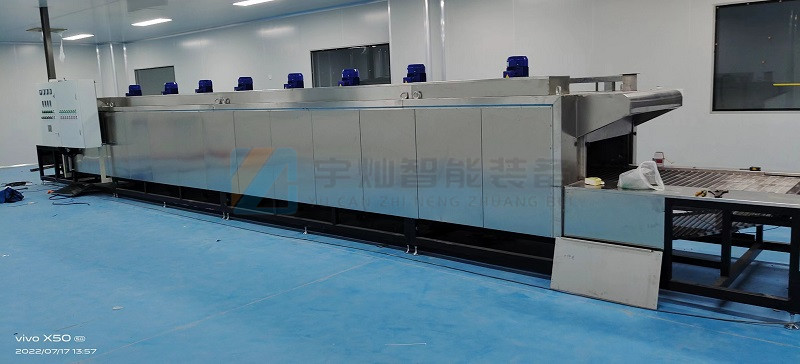
技术说明:
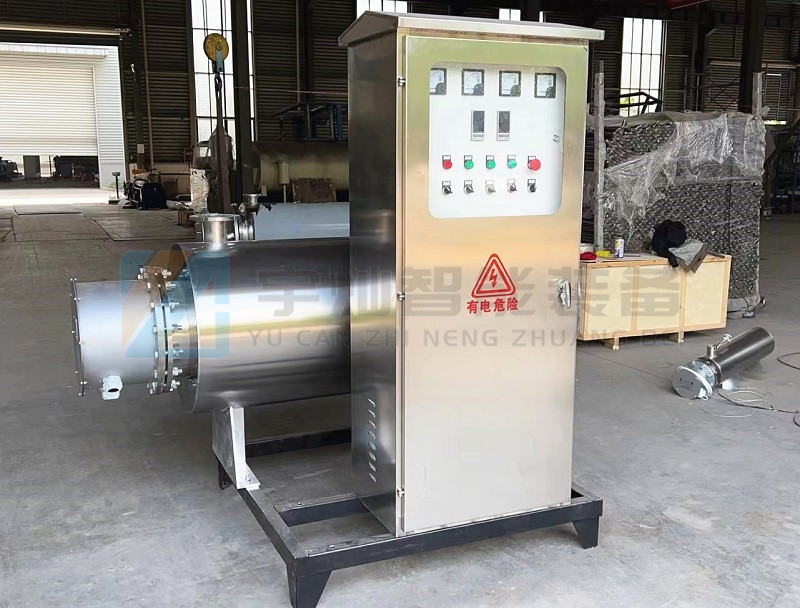
液体管道加热器工艺参数:
1、加热介质:除盐水
2、温度要求:温升10℃
3、设计压力:1MPA
4、自动纠偏器一套
5、加热功率:5.33kw*45支=240KW
6、材质:加热管及内筒材质为SUS316,外壳、法兰材质为SUS304
7、控制系统,防尘防雨,含可控硅调功器,功率可调,含远程启停
江苏宇灿智能装备有限公司,专业定制管道加热器,空气加热器,防爆加热器,产品广泛应用于机械、电厂、化工、科研等领域,可根据客户的使用需求,进行人性化设计,以满足不同客户的多元化使用需求。咨询热线:173-5157-2858。
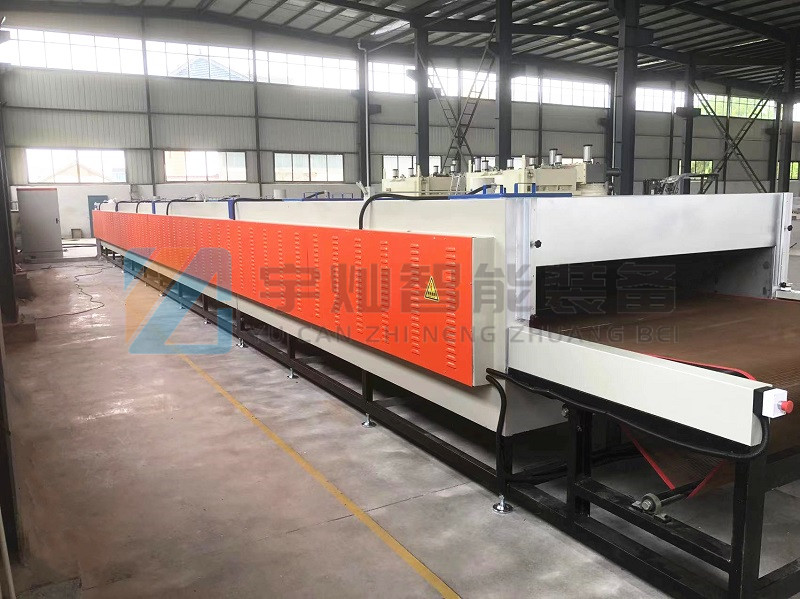
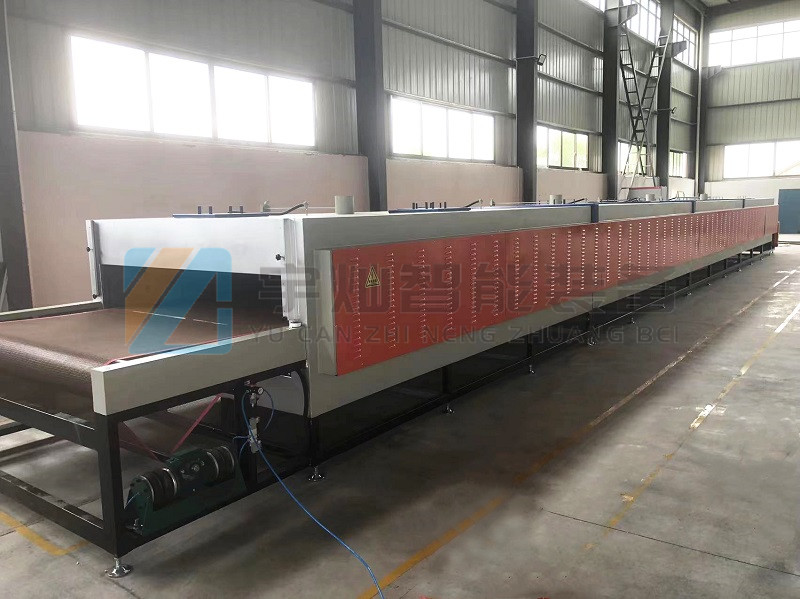
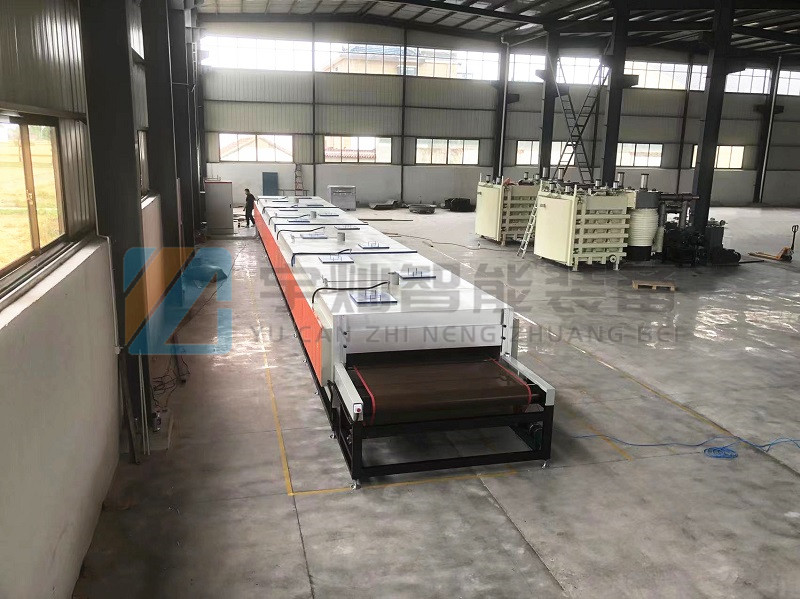
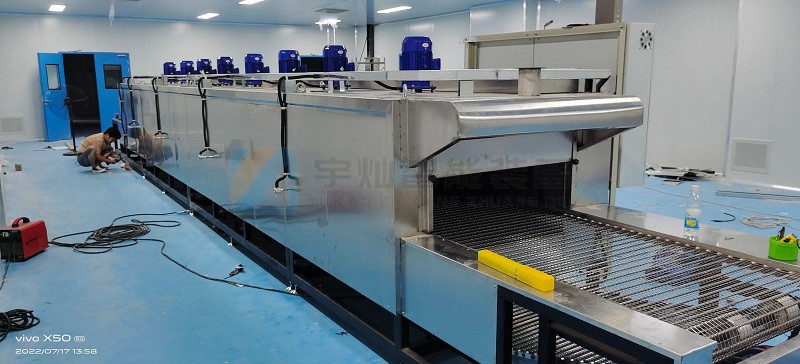
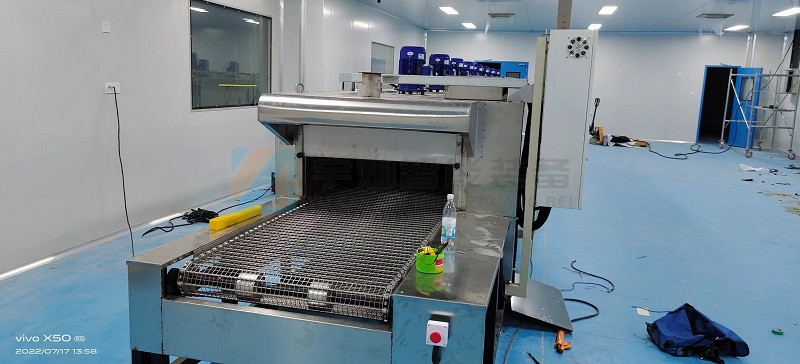
红外线特氟龙隧道炉工艺参数:
1、网带输送系统
1.1 输送网带:特氟龙网带长:40000mm ;宽:1800mm。
1.2 输送滚筒: φ220mm×2000mm。
1.3 不锈钢输送托辊:φ50mm×970mm。
1.4 自动纠偏器一套。
1.5 涨紧系统一套。
1.6上料区长1200mm,下料区长 800mm,采用50×70 方管,5#角铁焊接而成。
1.7 网带速度:0.35-1.5米/min 可调,采用 2.2KW 变频调速电机。
2、炉体 1 座
2.1 炉体总长 20m(加热区 18 米〉,炉体有效空间高度:350mm。
2.1.1 保温层为优质硅酸铝纤维棉,厚度为 150mm, 炉胆采用壁厚δ1.2mm 的304 不锈钢板, 外板为1.2 冷轧板, 折边拼装而成,中间填充优质硅酸铝纤维棉。
2.1.2 进、出口端设有可调节高度的隔温门,以满足不同工件的要求, 达到节能的效果。
2.1.3 炉内所有紧固件均采用不锈钢材质。
2.2 加热系统
2.2.1 加热元件:选用高性能远红外陶瓷辐射管(黑色),加热功率:153.6KW
2.2.3 工作电源:380V/220V 50Hz
2.3 电器控制系统
2.3.1 所有电器元件采用正泰品牌电器。
2.3.2 控温仪表采用上海亚泰智能数字仪表,控温精度为±2℃。
2.3.3 变频器采用台达变频器。
2.3.4 烘道使用温度室温-180℃。
2.3.5 烘道外壁温度与环境温差不得大于20℃。
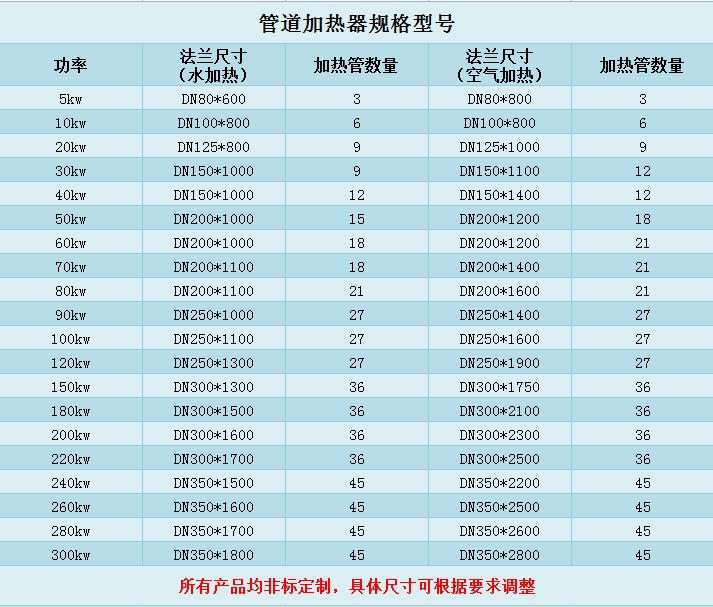
以上是江苏宇灿智能装备有限公司所生产的管道加热器内部规格尺寸,以及内部电加热管的数量。本公司所有产品均为非标定制,规格尺寸仅供参考。具体详情可以来电咨询:173-5157-2858(微信同号)。
氮气加热器应注意哪些:
(1)材质:电加热管选用SUS304不锈钢无缝钢管,厚度1.2mm。电加热丝应选用优质高温镍铬合金电阻丝(Ni80Cr20)。这种电热丝有耐高温、抗氧化性、高电阻率、较高屈服强度、更强抗硫化性以及更高延伸等性能。
(2)填料:选取高纯度结晶氧化镁粉作为填充料,其粒度和配比应合理,保证加热管制作时高流速和密实度,提高了热传导效率。
(3)工艺:采用全自动绕丝机和先进的焊接工艺,进行全自动填粉、全自动缩管及高温退火处理工艺,以消除电加热管的应力并同时排除潮湿。电加热元件和套管的焊接必须严格按工艺要求进行,并按试验压力进行水压试验、介电强度、绝缘电阻的检验。
氮气加热器的特点:
1、氮气加热器的体积小,功率大:加热器内部主要采用了集束式管状加热元件。
2、氮气加热器的应用范围宽,适应性强,防爆等级可达B级和C级,它的耐压力可达15Mpa。
3、加热温度高:最高的工作温度可达700℃。
4、全自动化控制:通过该加热器电路设计可以方便实现出口温度、压力、流量等参数自动控制并可与计算机联网实现人机对话。
